Som en erfaren pelletsformstillverkare , vi vet att foderpelletsformen är hjärtat i varje foderkvarn. Den formar mäsken, styr genomströmningen och bestämmer hur mycket energi din pelletspress förbrukar. Ändå är det ofta den minst förstådda komponenten på linjen. Denna guide är skriven från verkstadsgolvet, inte en försäljningsbroschyr. Vi vill hjälpa foderfabrikens chefer och underhållsteam att fatta säkra beslut när de ska välja, installera och ta hand om foderpelletsmattor.
Vad är en foderpelletsdö?
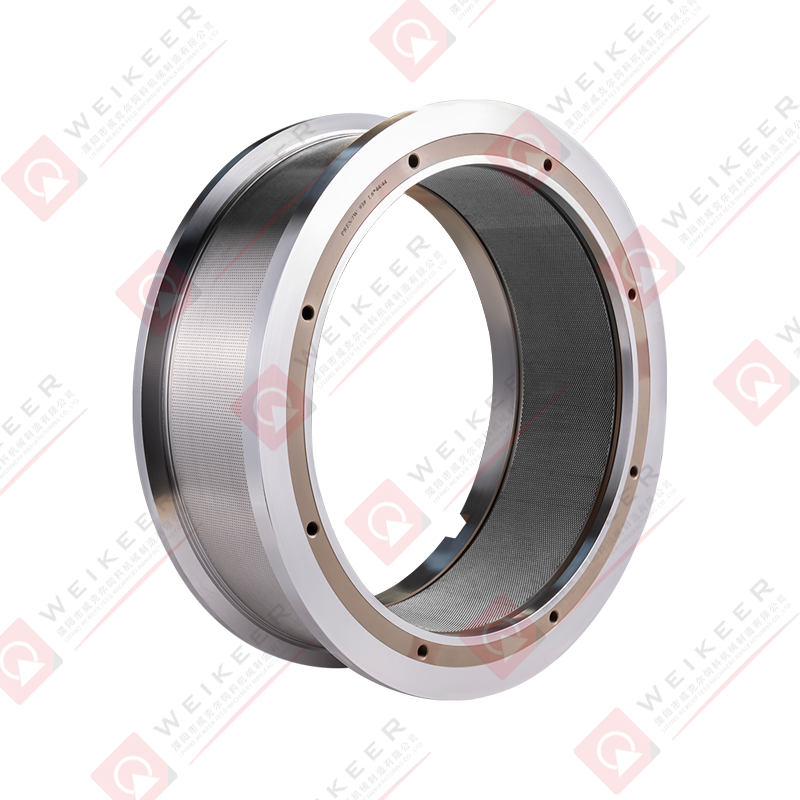
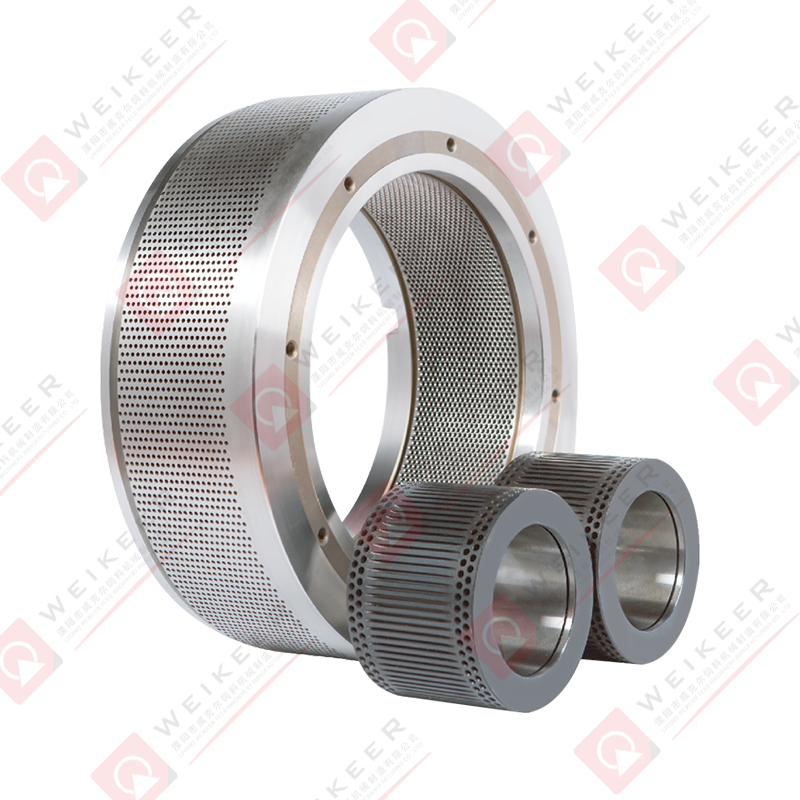
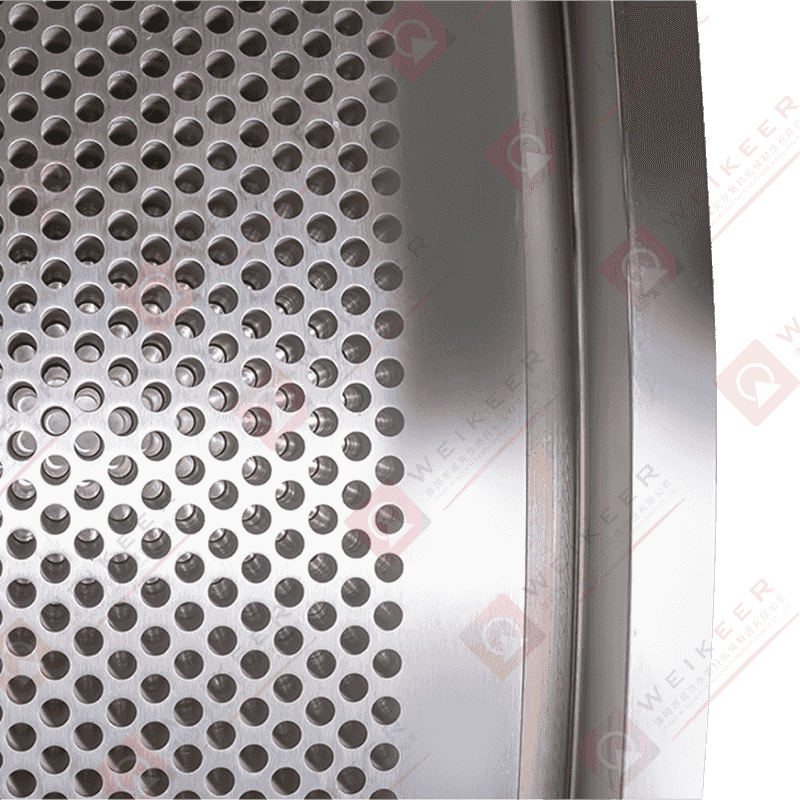
En djurfoderpelletsform är en tjockväggig, cylindrisk ring med tusentals precisionsborrade hål. Inuti pelletskvarnen roterar formen medan två eller tre pressvalsar pressar konditionerad mäsk genom hålen. Friktionen och trycket kompakterar fodret till täta, cylindriska strängar som sedan skärs till i längd med en stationär kniv. Formen definierar därför tvärsnittet, diametern, densiteten och ytkvaliteten för varje pellet som lämnar kvarnen.
Även om konceptet låter enkelt, beror prestandan hos en form på en noggrann balans mellan metallurgi, hålgeometri, kompressionsförhållande och tillverkningsprecision. En liten skillnad i hålvinkel eller ytfinish kan vara skillnaden mellan ett smidigt 12-timmars produktionsskift och en frustrerande dag av blockeringar och böter.
Viktiga urvalskriterier för djurfoderpellets dör
Att välja rätt tärning handlar inte om att välja det billigaste alternativet. Det handlar om att matcha formen till ditt recept, din kvarntyp och din målpelletskvalitet. Det här är de faktorer vi granskar med varje kund som kontaktar oss för en anpassad beställning.
Matrismaterial och värmebehandling
Formkroppen måste motstå nötande slitage från ingredienser som majs, sojamjöl och mineraler. De flesta moderna foderformar är gjorda av rostfritt stål eller låglegerade stål med ett uppkolat hölje. Hårdhetsprofilen är viktigare än enbart ythårdhet: en form behöver en tuff kärna för att absorbera stötbelastningar och ett hårt skal för att motstå slitage på hålväggar. På vår fabrik använder vi CNC-bearbetning och kontrollerad värmebehandling för att skapa en konsekvent mikrostruktur över formringen.
Hålgeometri och kompressionsförhållande
Kompressionsförhållandet är den effektiva längden av hålet dividerat med dess diameter. Ett högre förhållande skapar mer friktion, tätare pellets och hårdare pellets, men det minskar också genomströmningen och kan göra att fodret överhettas. Ett lägre förhållande ger högre effekt men mjukare, ömtåligare pellets. För djurfoder varierar förhållandena vanligtvis från cirka 9:1 till 14:1 beroende på formeln. Många stansar använder också en avsmalning vid insugningssidan för att hjälpa mäsken att komma in i hålet smidigt och minska slitaget.
Formtjocklek och hålmönster
Formringens tjocklek måste vara tillräcklig för att motstå de radiella och tangentiella påkänningar som genereras av rullarna. Tjockare stansar är styvare och ger längre livslängd, men de ökar också kompressionsförhållandet om hålets längd ökar. Hålmönstret bör vara enhetligt för att hålla belastningen på varje hål balanserad. Dåligt balanserade mönster kan leda till lokalt slitage, vibrationer och för tidigt fel på formen eller lagren.
Applikationsspecifik design
Fjäderfäfoder, grisfoder och vattenfoder ställer olika krav på formen. Vattenfoder behöver ofta en mindre diameter och ett högre kompressionsförhållande så att pelleten förblir intakt under vatten. Gris- och fjäderfäfoder körs generellt med högre kapacitet och behöver en robust form med ett lite öppnare kompressionsförhållande. Det är därför vi producerar dedikerade formar för varje applikation snarare än att erbjuda en enda universell produkt.
Om du vill förstå mer om hur valet av verktyg påverkar slutprodukten rekommenderar vi att du läser vår artikel om faktorer som påverkar pellets hårdhet .
Gemensamma specifikationer för foderformar som vi producerar för olika applikationer | Ansökan | Typisk håldiameter | Kompressionsförhållande | Föredraget material |
| Broiler foder | 3,0–3,5 mm | 9:1–11:1 | Rostfritt stål |
| Lagermatning | 3,0–4,0 mm | 9:1–12:1 | Rostfritt stål |
| Grisfoder | 3,5–4,5 mm | 10:1–13:1 | Rostfritt stål |
| Vattenfoder (sjunkande) | 2,0–3,0 mm | 12:1–15:1 | Höglegerat rostfritt stål |
| foder för idisslare | 4,5–6,0 mm | 8:1–10:1 | Rostfritt stål or alloy steel |
Ankare eller skruvtyp: Vilken formmonteringsdesign är rätt för dig?
Djurfoderpellets dör är vanligtvis monterade på pelletskvarnens drivnav på ett av två sätt: med ett ankar-öra-arrangemang eller med försänkta skruvar. Båda designerna har bevisats under årtionden av foderproduktion, men var och en har sina egna fördelar i specifika kvarnkonfigurationer.
Anchorear Type Dies
Förankringsdynor använder ett lokaliseringsöra eller nyckel som låses i drivnavet. Denna design är enkel, snabb att installera och mycket pålitlig för medelstora och stora ringformar. Det är vanligt på många europeiska och asiatiska pelletsfabriker eftersom det eliminerar behovet av ett stort antal fästelement. Om din kvarn är konstruerad för ett nav av örontyp går det snabbt att byta formen och kräver lite vridmomentkontroll.
 Anchorear Ring Die för boskap och fjäderfä Pellet Mills Denna ringform av örontyp erbjuder snabb verktygsfri installation och pålitlig prestanda för medelstora till stora pelletskvarnar, vilket gör den till ett praktiskt val för matningslinjer som prioriterar snabba byten av formverktyg och stabil drift. Visa produkt →
Skruvtyp dör
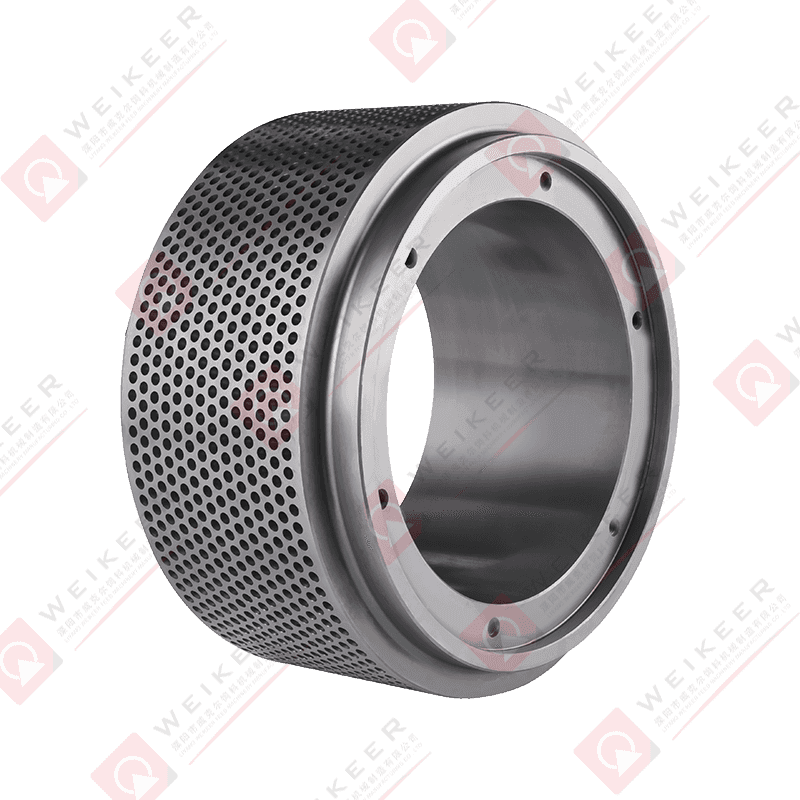
Skruvformar är fästa vid navet med försänkta skruvar istället för ett öra. Den kompakta ytterprofilen gör att matrisen kan installeras i ett något tätare hus, och skruvarrangemanget kan vara fördelaktigt för höghastighetsmaskiner som är känsliga för obalans. Avvägningen är en längre installationsprocedur eftersom varje skruv måste rengöras, dras åt och kontrolleras. Skruvformar är också populära i biomassa- och specialfoderlinjer, men de fungerar också bra i djurfoderproduktion.
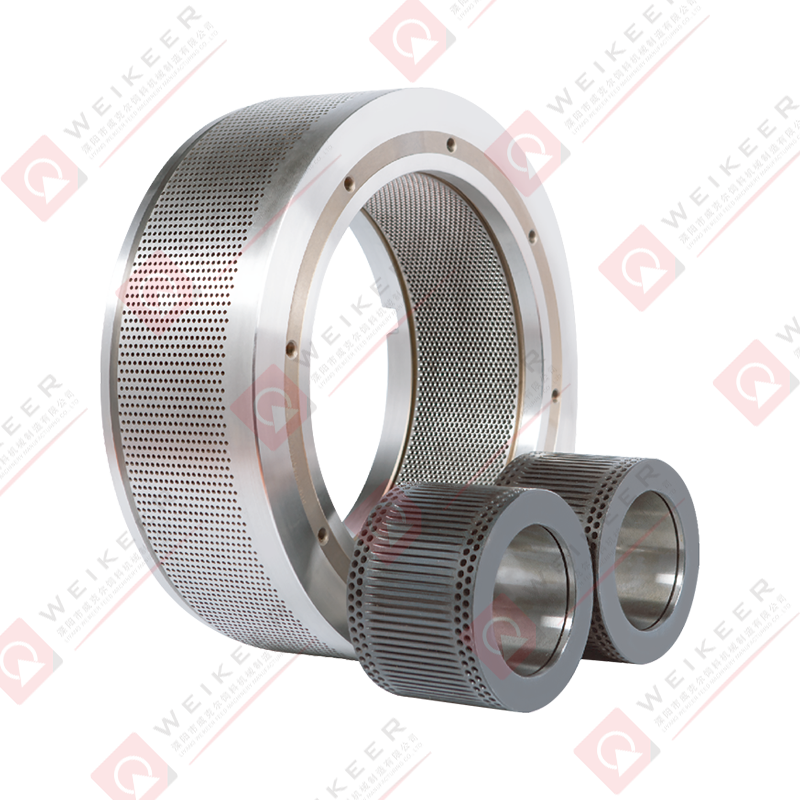 Ringform av skruvtyp för boskaps- och fjäderfäpelletsfabriker Denna skruvfasta ringform har en kompakt profil som lämpar sig för höghastighetsmaskiner som är känsliga för obalans, och är också effektiv vid produktion av biomassa och specialfoder tillsammans med djurfoderapplikationer. Visa produkt →
Matcha din tärning med rätt pressrulle
En pelletsform fungerar aldrig ensam. Pressrullen är den andra halvan av samma lag. Rullytan trycker in matningen i formhålen, så dess material, hårdhet och ytmönster påverkar direkt dragkraft, slitage och energiförbrukning. Om valsen är för hård eller för mjuk i förhållande till formen, kommer du att se överdrivet slitage eller dålig pelletsproduktion.
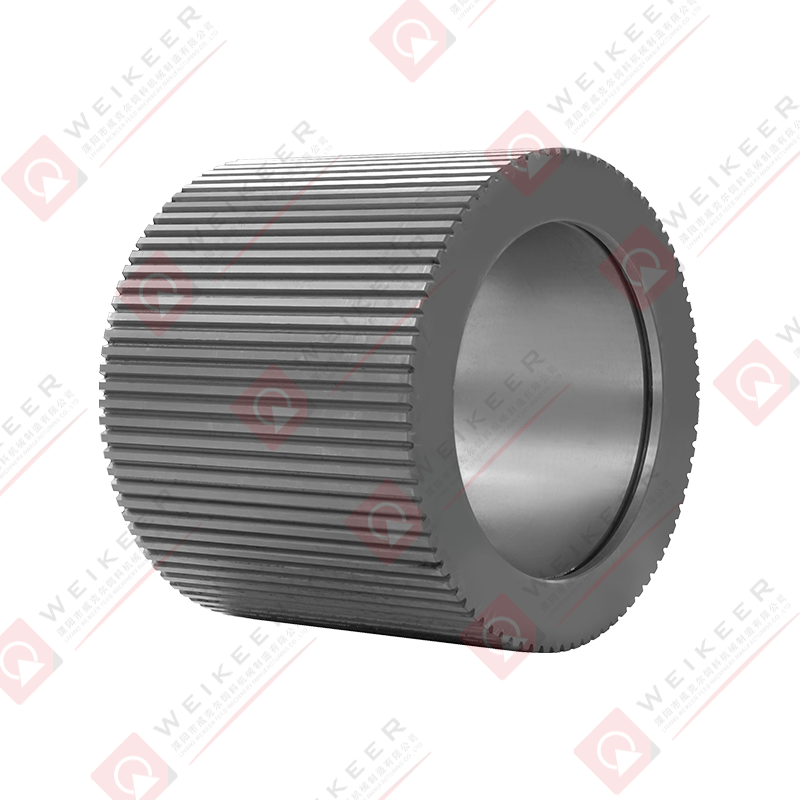
För djurfoderapplikationer rekommenderar vi ofta en rulle med en sluten korrugering och fördjupad yta. Detta mönster ökar greppkraften samtidigt som man undviker den överdrivna spänningen som skarpa korrugeringar kan skapa på formytan. Rullen bör också matcha stansens slitageegenskaper; många bruk använder en hårdare vals för att förlänga livslängden på den dyrare formen.
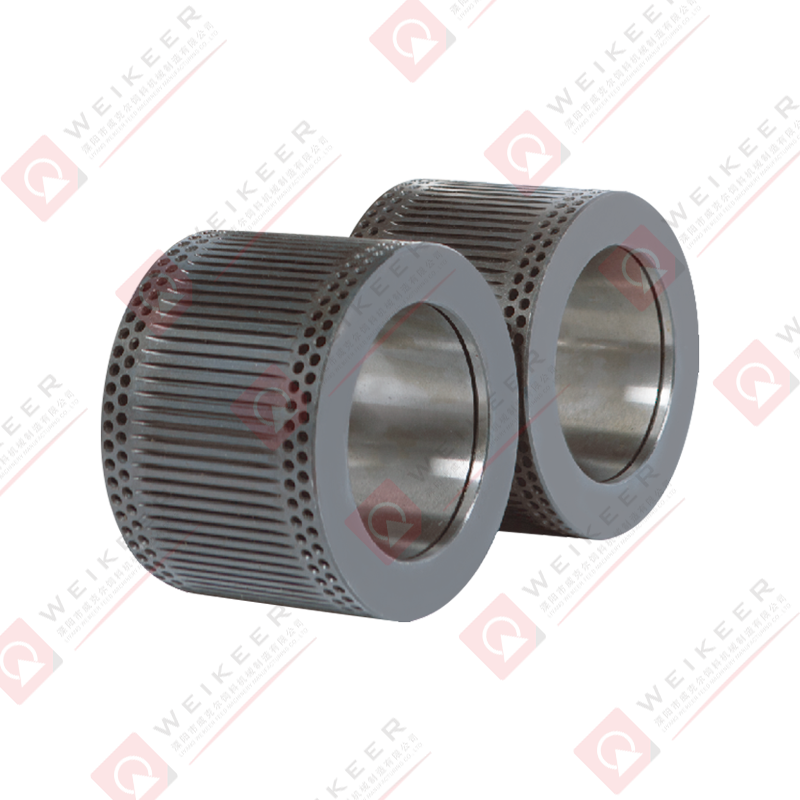 Sluten korrugerad GCr15 pelletsrulle Denna rulle kombinerar slutna korrugeringar och fördjupade ytor med GCr15-lagerstål för förbättrad dragkraft och hållbarhet, fungerar bra med matchande stansar för att minska slitaget och förbättra pelletseffekten. Visa produkt →
Underhållstips för att förlänga livslängden på djurfoderpellets dör
Även den bästa tärningen kommer att misslyckas tidigt om den inte underhålls ordentligt. Baserat på vår kundsupporterfarenhet, här är de mest effektiva vanorna för att förlänga matrisens livslängd i en foderfabrik.
- Rotera formen regelbundet. De flesta stansar slits snabbare på ena sidan. Att vända formen med fastställda intervall balanserar slitaget och kan nästan fördubbla livslängden.
- Rengör hålen noggrant i slutet av varje körning. Envisa finmaterial som finns kvar i hålet kan härda och påskynda korrosion och sedan orsaka blockeringar vid nästa start.
- Kontrollera roller-to-die-spelet dagligen. För litet spel orsakar metall-till-metall-kontakt och snabb skada på formen; för mycket spel minskar genomströmningen och ökar slirningen.
- Upprätthåll korrekt ångkonditionering. Fukten och temperaturen i mäsken påverkar direkt hur mycket friktion formen måste skapa. Alltför torrt foder är hårt mot formen och ger dammiga pellets.
- Förvara reservverktyg på en ren, torr, oljad plats, helst stående platt på ett träställ för att undvika förvrängning.
Varför en specialisttillverkare är viktig
En ersättningsdyna kan se likadan ut från utsidan, men den inre geometrin och värmebehandlingen avgör hur länge den håller och hur bra den kommer att fungera. En specialiserad formtillverkare börjar med foderreceptet, kvarnmodellen och produktionsmålet och bearbetar sedan formen därefter. Det är det tillvägagångssätt vi har följt sedan 1996, när vårt företag började tillverka ringformar och rullar i Liyang, Kina.
Vår fabrik täcker 13 000 kvadratmeter och är utrustad med CNC-ringformbearbetningscenter och dedikerad värmebehandlingsutrustning. Vi anställer erfarna ingenjörer som kan hjälpa dig att bekräfta rätt kompressionsförhållande, hålmönster och metallurgi för din djurfoderlinje. Vi erbjuder också anpassade borrlayouter för ovanliga formstorlekar och specialmatningar.
Alla våra stansar i rostfritt stål är tillverkade med rena, vassa hål och en slät hålyta, vilket minskar startfriktionen och hjälper mäsken att flyta jämnt. Vi testar spelrum med kalibrerade valsar för att säkerställa att varje form matchar nav- och valskonfigurationen för din kvarn. Om du skickar din slitna form eller måttritning till oss kan vi vanligtvis tillhandahålla en ersättning som passar utan modifiering.
Att välja rätt foderpelletsform är inte ett engångsköp; det är ett kontinuerligt samarbete mellan din kvarn, ditt recept och formtillverkaren. Vi har delat med oss av det väsentliga – material, hålgeometri, kompressionsförhållande, formmonteringssätt, valsmatchning och underhåll – så att du kan ställa rätt frågor innan du investerar. Om du vill diskutera din exakta formstorlek, kompressionsförhållande eller produktionsutdata, hjälper vårt team gärna till med en tekniskt bra rekommendation.


 中文简体